


{{goods.model}}
Welche Arten von Laserschneidmaschinen gibt es?
Beim Laserschneiden wird ein Laser anstelle von mechanischen Schneidwerkzeugen oder Hochtemperatur-Brennschneiden eingesetzt. Aufgrund seiner Eigenschaften bietet es erhebliche Vorteile gegenüber herkömmlichen Schneidverfahren. Neben der Leistung des Lasers haben dessen optische Eigenschaften, wie Wellenlänge, Pulsdauer und Pulsfolgefrequenz, den größten Einfluss auf den Schneidprozess. Je nach Lasertyp lassen sich industrielle Laseranlagen hauptsächlich in Faserlaser, CO₂-Laser und YAG-Laser unterteilen.
Faserlaser
Ein Faserlaser ist ein Lasersystem, das mit Seltenerdelementen dotierte Glasfasern als Verstärkungsmedium nutzt. Er besteht aus drei Komponenten: Verstärkungsmedium, Pumpquelle und Resonator. Üblicherweise wird ein Halbleiterlaser als Pumpquelle verwendet. Der Resonator setzt sich in der Regel aus Reflektor, Faserendfläche, Faserringspiegel oder Fasergitter und weiteren Komponenten zusammen. Als Verstärkungsmedium dienen aktive Fasern mit Seltenerdelementen (Erbium (Er³⁺), Ytterbium (Yb³⁺), Neodym (Nd³⁺), Samarium (Sm³⁺), Thulium (Tm³⁺), Holmium (Ho³⁺), Praseodym (Pr³⁺), Dysprosium (Dy³⁺), Bismut (Bi³⁺) usw.).

Je nach den dotierten Ionen können Faserlaser Laserleistungen unterschiedlicher Wellenlängen erzielen. Die in der Industrie üblicherweise verwendete Wellenlänge beträgt 1.06 µm (ein Zehntel der Wellenlänge eines CO₂-Lasers) und eignet sich daher besonders zum Schneiden dünner Metallplatten.

Vorteile von Faserlasern
Gute Strahlqualität: Die Wellenleiterstruktur der optischen Faser ermöglicht es dem Faserlaser, leicht einen Einzelmodenbetrieb zu erzielen, ist weniger anfällig für äußere Einflüsse und ermöglicht eine hohe Laserleistung. Bei Verwendung dieses Lasertyps mit kleinen, geraden Schnittkanten und glatten Oberflächen lassen sich große Tiefen-zu-Durchmesser- und Tiefen-zu-Breiten-Verhältnisse erzielen.
Hoher elektrooptischer Wirkungsgrad: Der elektrooptische Wirkungsgrad kann 20–30 % erreichen (CO₂-Laser liegen üblicherweise bei 8–10 %). Dank des extrem hohen Wirkungsgrades ist dieser Lasertyp energiesparender und erzeugt weniger Wärme. Geräte mit geringer Leistung können mit einem Luftkühlsystem betrieben werden, wodurch sich der Leistungsbedarf der in Hochleistungsgeräten verwendeten Wasserkühlung entsprechend reduziert.
Hohe Schnittgeschwindigkeit: Die Schnittgeschwindigkeit kann das 4- bis 5-Fache der Geschwindigkeit einer YAG-Laserschneidmaschine erreichen.
Hohe Gerätestabilität und einfache Wartung:Der optische Pfad ist einfach, es werden keine komplizierten Reflektoren benötigt, er ist weniger anfällig für äußere Einflüsse und die nachfolgenden Wartungskosten sind gering.
Niedrige Nutzungskosten: Durch den extrem hohen elektrooptischen Wirkungsgrad kann mehr Strom gespart werden, das einfache optische Pfadsystem reduziert die nachfolgenden Wartungskosten erheblich, und es wird kein Gasmedium verwendet, wodurch entsprechende Kosten eingespart werden.
Unschädlich für den menschlichen Körper: Die Wellenlänge des Lasers ist Infrarotlicht, das für das menschliche Auge unsichtbar ist und keine Gefahr für den menschlichen Körper darstellt.
Nachteile von Faserlasern
Schneidmaterialbeschränkung: Der Faserlaser kann weder nichtmetallische Werkstoffe schneiden noch Werkstoffe mit einer Oberflächenbeschichtung, wie beispielsweise gewöhnlichen beschichteten Edelstahl, spezielle Stahlplatten mit Rostschutzbeschichtung usw.
Hohe Anschaffungskosten: Die Anschaffungskosten für eine Faserlaserschneidmaschine sind zwar höher, die nachfolgenden Betriebskosten jedoch wesentlich niedriger.
CO2 Laser
Der CO₂-Laser ist ein Gaslaser und ein typischer Vertreter der „Schwingungs-Rotations-Molekularlaser“ unter den Gaslasern. Sein Arbeitsgas ist ein Gemisch aus CO₂, N₂ und He. Die Elektronen der Atome befinden sich im Grundzustand, und der Laserübergang erfolgt zwischen zwei Rotationsenergieniveaus unterschiedlicher Schwingungszustände des CO₂.

Der gebräuchlichste CO₂-Lasergenerator verwendet eine mit Gleichstrom angeregte CO₂-Laserröhre. Er nutzt ein Hochspannungs-Gleichstromfeld (typischerweise mehrere Kilovolt), um eine Gasentladung direkt anzutreiben. Dabei werden die CO₂-Moleküle durch Elektronenstöße auf Schwingungs-Rotations-Energieniveaus angeregt, was zu einer Besetzungsinversion und Laseremission führt.

Es gibt auch einen Hochleistungs-CO₂-Lasergenerator – die Hochfrequenz-Laserröhre (HF-Laserröhre). Diese nutzt ein hochfrequentes Wechselstromfeld (z. B. 13.56 MHz) zur elektrodenlosen Kopplungsanregung von Gasmolekülen und erzeugt so eine Plasmaentladung. Dabei werden CO₂-Moleküle zu Schwingungs-Rotations-Energieniveaus angeregt, wodurch Laserstrahlung entsteht. Die HF-Laserröhre bietet im Vergleich zu Gleichstrom-angeregten Systemen eine überlegene Entladungshomogenität, stabilere Strahlmoden (z. B. TEM₀₀), einen höheren Wirkungsgrad, eine längere Lebensdauer und eine höhere Leistungsdichte.

Vorteile des CO2-Lasers
Schneiden von nichtmetallischen Werkstoffen: Der CO₂-Laser besitzt eine Wellenlänge von 10.6 μm. Der Lichtstrahl dieser Wellenlänge wird von nichtmetallischen Werkstoffen leicht absorbiert. Aufgrund seines geringen Reflexionsvermögens und seiner niedrigen Verdampfungstemperatur dringt die absorbierte Lichtenergie nahezu vollständig in das Material ein und führt dort zur sofortigen Verdampfung und Bildung von Löchern. Dadurch entsteht während des Schneidprozesses ein positiver Kreislauf.
Stabile Leistung: CO2-Laserschneidmaschinen werden seit über 30 Jahren eingesetzt. Viele ihrer Bearbeitungseigenschaften wurden eingehend untersucht, und die Bearbeitungstechnologie ist sehr ausgereift.
Unschädlich für den menschlichen Körper: Die Wellenlänge des Lasers ist Infrarotlicht, das für das menschliche Auge unsichtbar ist und keine Gefahr für den menschlichen Körper darstellt.
Nachteile des CO2-Lasers
Nicht geeignet zum Metallschneiden: Herkömmliche CO₂-Laserschneidmaschinen stoßen beim Schneiden von Metallen an ihre Grenzen, da die von ihnen emittierte Laserstrahlung mit einer Wellenlänge von 10.6 μm von Metallen nur schwer absorbiert wird. Zwar lassen sich durch Modifikationen der Schneidmaschine (z. B. Leistungssteigerung, Einsatz von Reflektoren oder Sauerstoffverbrennung) gewisse Metallbearbeitungen erzielen, doch sind die Kosten und die Schnittleistung deutlich geringer als bei Faserlaserschneidmaschinen. Insbesondere die Schneidleistung bei hochreflektierenden Metallen ist sehr gering; die Maschinen eignen sich daher nicht für die Bearbeitung von hochreflektierenden Nichteisenmetallen wie Gold, Silber, Kupfer, Aluminium, Zink usw.
Hohe Kosten bei späterer Nutzung: Der von einer CO₂-Laserschneidmaschine erzeugte 10.6-µm-Laser kann nicht über Glasfaser übertragen werden und benötigt mehrere Reflektoren. Der optische Pfad ist komplex. Einmal installiert, ist die Maschine nur schwer zu versetzen. Sie stellt hohe Anforderungen an die Umgebungsbedingungen. Vibrationen, Staub, Licht usw. beeinträchtigen die Betriebsstabilität. Zudem ist der Energieverbrauch hoch, und die lange Lebensdauer der Reflektoren sowie der Gasverbrauch erhöhen die Betriebskosten.
Geringer Grad an Verarbeitungsflexibilität: Im Vergleich zum optischen Lichtleiter eines Faserlasers ist die Flexibilität dieser Laserbearbeitungsmethode gering. Die Erweiterung des 3D-Schnittbereichs von CO₂-Laserschneidmaschinen stellt seit jeher eine Herausforderung in der Industrie dar.
YAG Laser
Der YAG-Laser, dessen vollständige Bezeichnung Neodym-dotierter Yttrium-Aluminium-Granat-Laser lautet, ist ein Festkörperlaser auf Basis eines Yttrium-Aluminium-Granat-Kristalls (Y₃Al₅O₁₂, kurz YAG).

Vorteile von YAG-Lasern
Hohe Einzelimpulsenergie und hohe Spitzenleistung: YAG-Kristalle weisen eine hohe Zerstörschwelle auf und ermöglichen hohe Einzelpulsenergien und Spitzenleistungen. In Bearbeitungsanwendungen, die eine kurzzeitige hohe Energieabgabe erfordern, wie beispielsweise Bohren und Tiefengravieren bestimmter Materialien, kann der YAG-Laser die Bearbeitungsaufgaben effektiver erledigen und hat ein vergleichsweise breites Anwendungsgebiet.
Hohe Leistungsfähigkeit in der Metallverarbeitung: Es erzeugt Laser mit einer Wellenlänge von 1.06 μm, die eine hohe Kopplungseffizienz mit Metallen und eine gute Bearbeitungsleistung aufweisen.
Hohe Verarbeitungsflexibilität: YAG-Laser können mit optischen Fasern gekoppelt werden und weisen wie optische Faserlaser eine extrem hohe Verarbeitungsflexibilität auf.
Niedriger Preis: YAG-Laser sind ein relativ ausgereifter Laser mit hoher technischer Reife, vergleichsweise günstigen Preisen und niedrigen Anfangsinvestitionskosten.
Unschädlich für den menschlichen Körper: Die Wellenlänge des Lasers ist Infrarotlicht, das für das menschliche Auge unsichtbar ist und keine Gefahr für den menschlichen Körper darstellt.
Nachteile von YAG-Lasern
Geringe elektrooptische Umwandlungseffizienz: Der elektrooptische Wirkungsgrad von YAG-Lasern liegt im Allgemeinen zwischen 1% und 3%, und der größte Teil der elektrischen Energie wird in thermische Energie umgewandelt.
Offensichtlicher thermischer Effekt: Beim Betrieb eines YAG-Lasers entsteht im Laserstab ein Temperaturgradient, der zu thermischer Spannung und einem thermischen Linseneffekt führt. Thermische Spannungen können zum Bruch des Laserstabs führen und den normalen Betrieb des Lasers beeinträchtigen. Der thermische Linseneffekt verändert die Fokussierungseigenschaften des Laserstrahls, mindert die Strahlqualität und begrenzt die Verbesserung von mittlerer Leistung und Strahlqualität. Faserlaser nutzen dünne, mit Seltenerdmetallen dotierte optische Fasern als Verstärkungsmedium. Diese weisen ein großes Oberflächen-Volumen-Verhältnis und eine schnelle Wärmeableitung auf und können die durch thermische Effekte verursachte Reduzierung von Strahlqualität und Effizienz wirksam vermeiden.
Schlechte Schneidleistung bei Nichtmetallen: Wie Faserlaser ist auch der YAG-Laser mit einer Wellenlänge von 1.06 μm nicht zum Schneiden von nichtmetallischen Werkstoffen geeignet.
Kaufvorschläge
Wenn Sie hauptsächlich Metalle bearbeiten, ist der Faserlaser eine gute Wahl. Er eignet sich besonders gut zum Schneiden von Blechen. Die elektrooptische Umwandlungseffizienz ist deutlich höher als die von CO₂- und YAG-Lasern. Er ist kompakt und wartungsarm und bietet hervorragende, flexible Bearbeitungsmöglichkeiten. Insbesondere die Kosten für Faserlaserschneidanlagen sind in den letzten Jahren stetig gesunken. Er hat herkömmliche Festkörperlaser und Kohlendioxidlaser beim Metallschneiden nahezu vollständig verdrängt.
Wenn Sie hauptsächlich nichtmetallische Werkstoffe (wie Holz, Acryl, Kunststoff, Leder, Keramik usw.) bearbeiten, dann ist der Kohlendioxidlaser die einzige Wahl.
Neben dem offensichtlichen Kostenvorteil wurden YAG-Laser im Bereich des industriellen Schneidens im Wesentlichen durch Faserlaser ersetzt.
VERWANDTE MODELLE
Wir empfehlen Ihnen einige ähnliche Modelle...
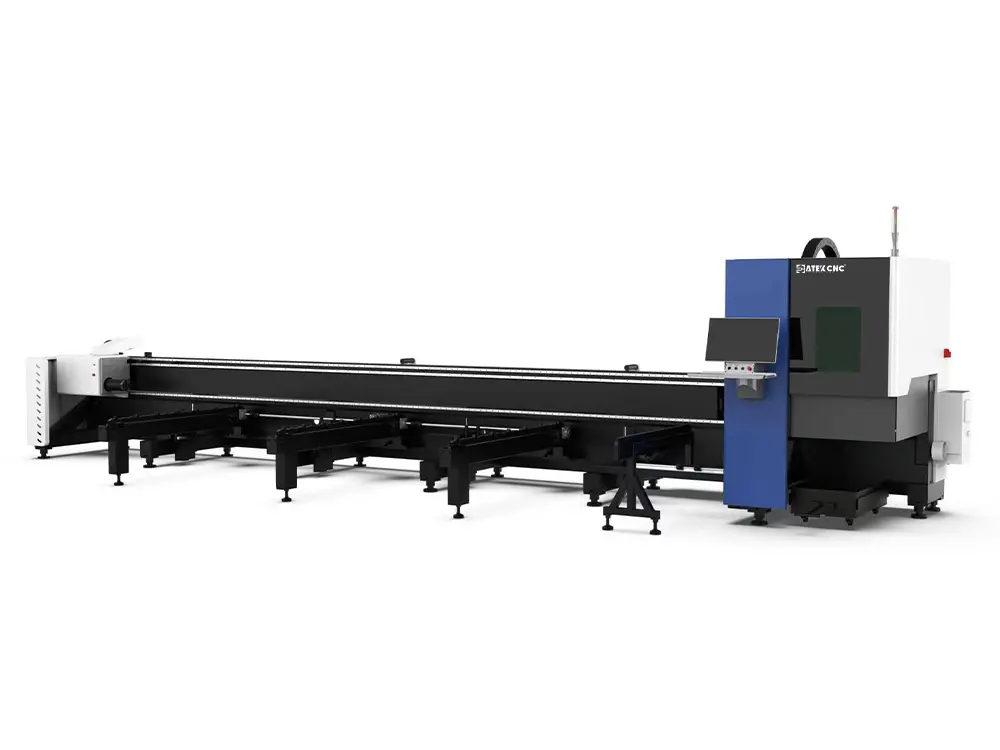
Diese industrielle Faserlaser-Rohrschneidmaschine vereint hohe Leistung mit außergewöhnlicher Wirtschaftlichkeit. Dank ihrer hochsteifen, seitlich montierten Bettkonstruktion gewährleistet sie herausragende Stabilität und zuverlässigen Betrieb auch bei längerem, intensivem Dauerbetrieb. Ausgestattet mit einem pneumatischen Doppelspannsystem und einem optionalen vollautomatischen Ladesystem unterstützt die Maschine die automatische Rohrzuführung, -spannung und sequentielle Bearbeitung – und steigert so die Gesamteffizienz deutlich.
$ 32,990.00 ~ $ 65,990.00
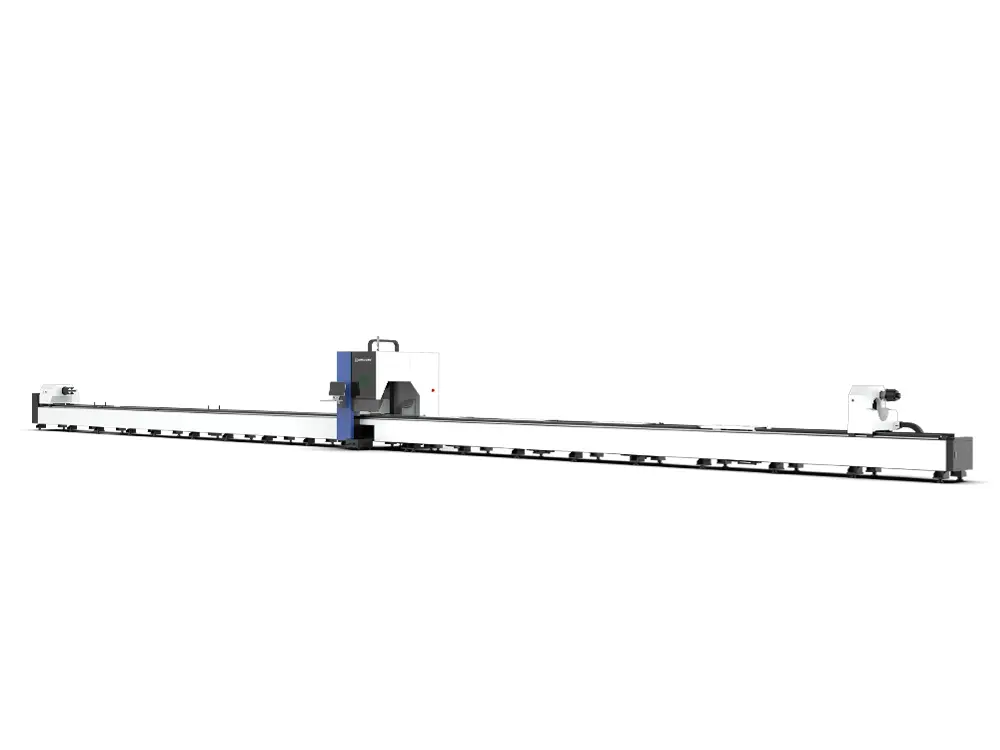
Die TK35-120-120 ist eine robuste horizontale Faserlaser-Rohrschneidanlage mit Drei-Spannfutter-System. Sie verarbeitet Rohrlängen bis zu 12.5 Metern und Rohrdurchmesser von 20 mm bis 350 mm. Dank des synchronisierten Drei-Spannfutter-Systems ermöglicht die Maschine nahezu restfreies Schneiden, was die Materialausnutzung deutlich verbessert und die Produktionskosten in der Serienfertigung senkt. Die Maschine kann mit Faserlaserquellen von 3,000 W bis 12,000 W ausgestattet werden…
$ 76,900.00 ~ $ 115,900.00

Die TFS55-120F-120F ist eine robuste Laserschneidanlage für Rohre mit Vier-Spannfutter-System, die primär für die industrielle Bearbeitung von Rohren mit großem Durchmesser konzipiert wurde. Sie verarbeitet Rohre mit einer maximalen Länge von 12 Metern, einem Schnittdurchmesserbereich von 40–550 mm und einer maximalen Tragfähigkeit von bis zu 3000 kg pro Rohr. Die Maschine verfügt über einen seitlich montierten, robusten Maschinentisch und ist mit vier Spannfuttern sowie einem automatischen Be- und Entladesystem ausgestattet, das einen vollautomatischen Betrieb von der Beladung bis zur Entladung ermöglicht.
$ 285,000.00 ~ $ 435,000.00
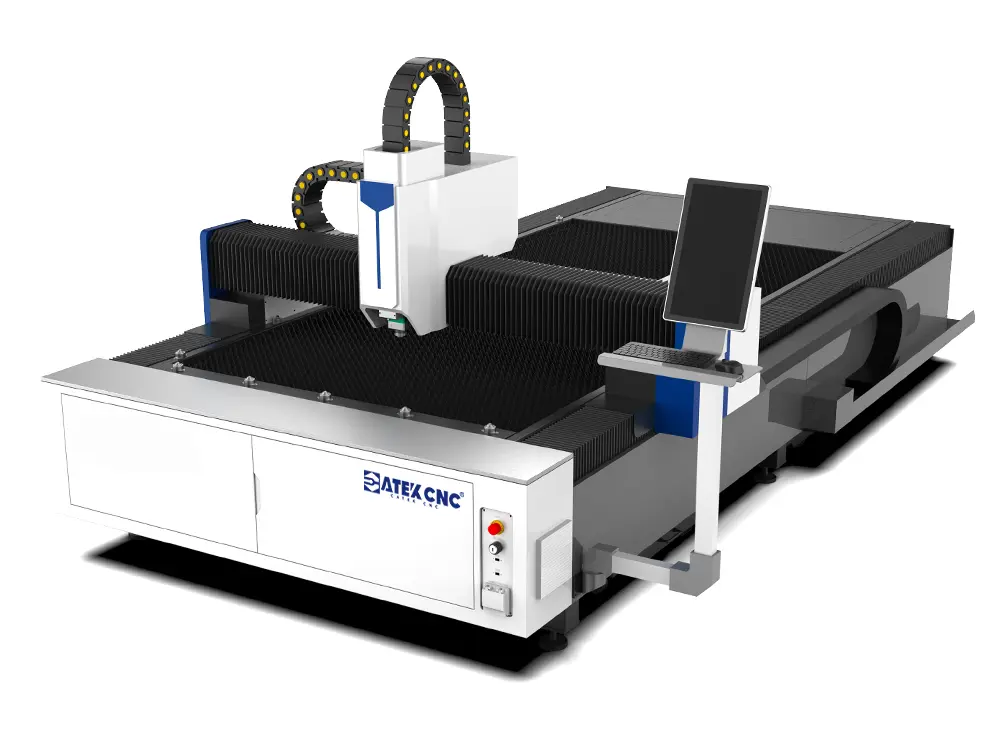
Diese klassische Faserlaser-Blechschneidanlage verfügt über einen Standardarbeitsbereich von 3000 × 1500 mm und ist für das hochpräzise und effiziente Schneiden von kleinen bis mittelgroßen Metallblechen konzipiert. Dank der 1064-nm-Faserlasertechnologie bietet sie eine exzellente Strahlqualität, eine hohe Energiedichte und einen fein fokussierten Strahlpunkt für schnelles und stabiles Schneiden. Die Maschine ist mit Laserleistungen von 1,500 W bis 20,000 W erhältlich und unterstützt kundenspezifische Arbeitsbereiche für unterschiedliche Anforderungen.
$ 12,990.00 ~ $ 32,990.00
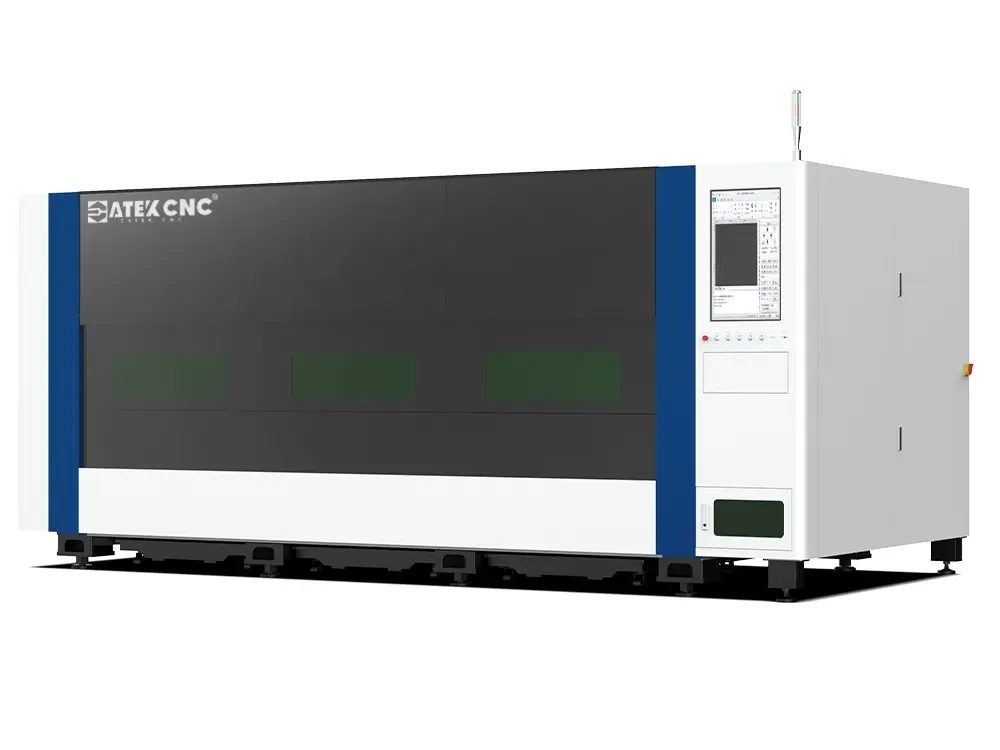
Der Laserschneider verfügt über eine vollständig geschlossene Schutzkonstruktion, die den Bearbeitungsbereich effektiv von der Außenumgebung isoliert. Diese Konstruktion verhindert die Freisetzung von Schneidrauch, Laserstrahlung und Betriebsgeräuschen und schafft so ein saubereres und umweltfreundlicheres Arbeitsumfeld. Gleichzeitig trägt die geschlossene Bauweise zu einem stabileren internen Bearbeitungsklima und damit zu einer höheren Schnittkonsistenz bei. Ein Hauptmerkmal dieser Maschine ist ihr ausziehbarer Arbeitstisch, …
$ 23,800.00 ~ $ 53,800.00
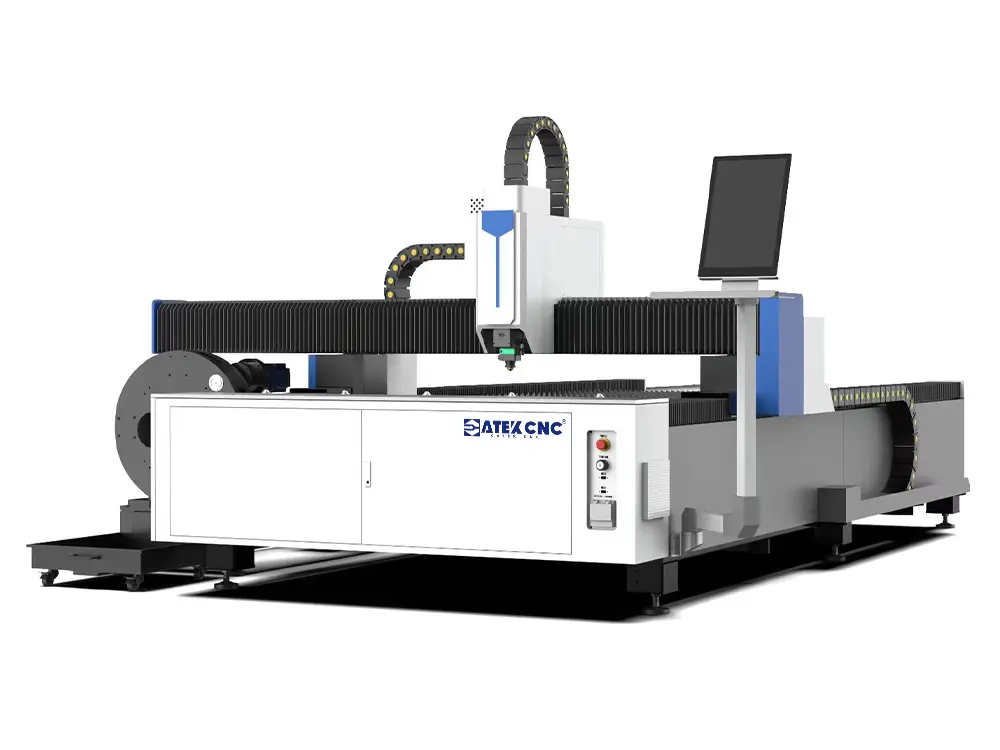
Die A3T Pro kombiniert einen Blechschneidtisch mit einem Rohrschneidsystem und ermöglicht so die Bearbeitung von Blechen und Rohren auf einer einzigen Maschine. Sie bietet eine effektive Blechschneidfläche von 3050 × 1530 mm und unterstützt die Rohrbearbeitung mit einer maximalen Länge von 6200 mm. Die Maschine ist mit verschiedenen Rohrprofilen kompatibel, darunter Rundrohre von Φ15 bis 230 mm und Vierkantrohre von □12 bis 230 mm. Die Maschine ist mit einer 6000-W-Faserlaserquelle von Maxphotonics und einem intelligenten Raytools BM110 ausgestattet.
$ 31,580.00 ~ $ 61,580.00
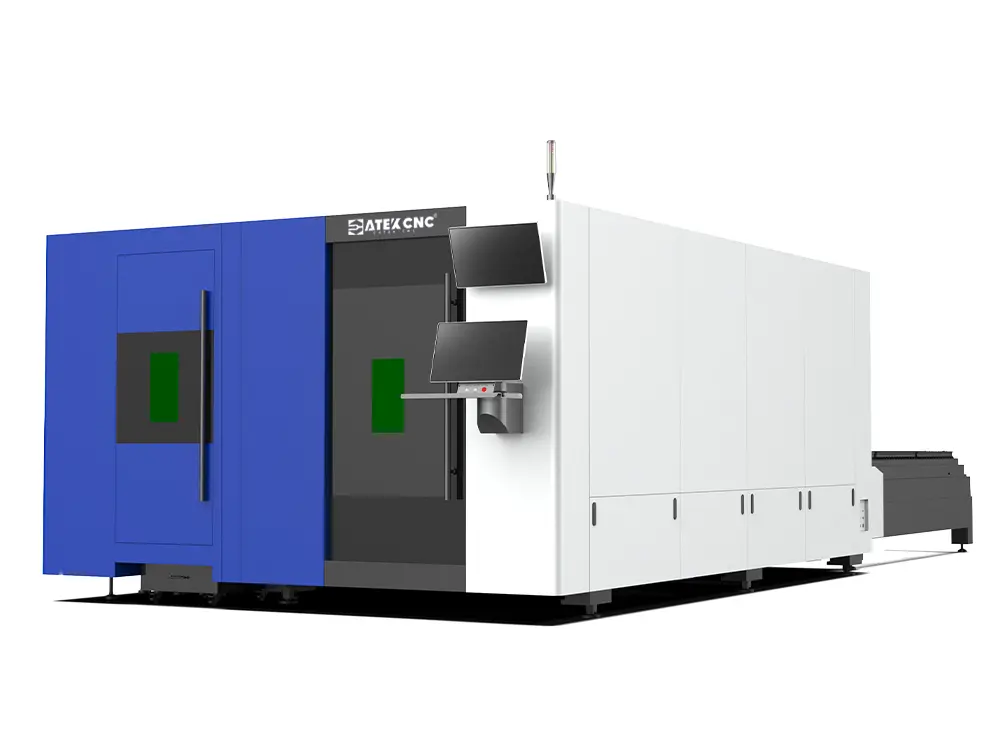
Diese integrierte Faserlaserschneidanlage für Bleche und Rohre vereint die Bearbeitung von Blechen und Rohren auf einer einzigen Plattform und bietet so eine vielseitige Lösung für diverse Anwendungen in der Metallverarbeitung. Ausgestattet mit einem Doppelshuttle-System mit zwei 4050 × 2030 mm großen Arbeitstischen ermöglicht sie das gleichzeitige Schneiden und Be- und Entladen des Materials. Dadurch werden Stillstandszeiten deutlich reduziert und die Produktivität bei der Blechbearbeitung in großen Stückzahlen gesteigert. Eine separate Rohrbearbeitungseinheit unterstützt…
$ 45,990.00 ~ $ 92,990.00
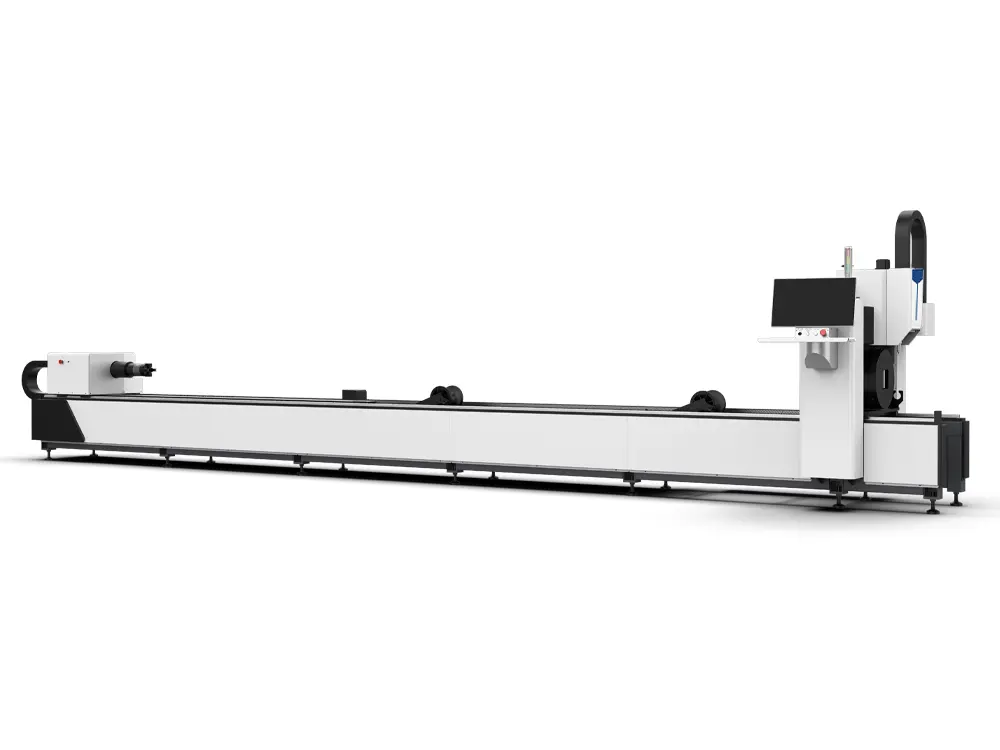
Die ETD12 ist eine kompakte und kostengünstige Faserlaser-Rohrschneidmaschine, die speziell für die Bearbeitung kleiner bis mittelgroßer Metallrohre entwickelt wurde. Dank ihrer hochintegrierten Bauweise sind die meisten Kernkomponenten im Maschinengehäuse untergebracht. Dies ermöglicht eine kompakte Bauweise, vereinfacht Installation und Transport und optimiert die Raumausnutzung in der Werkstatt. Die Maschine kann Metallrohre mit einer Länge von bis zu 6,500 mm und einem Durchmesser von 10–120 mm bearbeiten. Ausgestattet mit …
$ 18,990.00 ~ $ 38,990.00
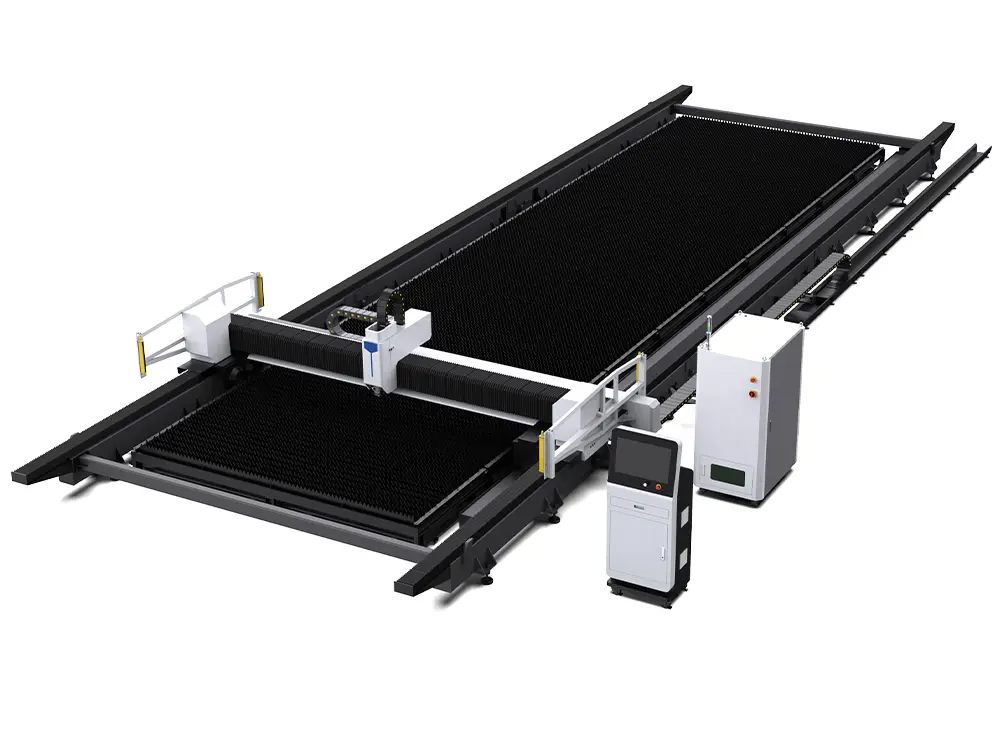
Die G3200-12 ist eine schienengeführte Faserlaserschneidmaschine, die speziell für die Bearbeitung von ultragroßen Metallplatten entwickelt wurde. Dank ihres modularen Maschinenbetts und Arbeitstisches lässt sich der Schneidbereich flexibel an die Werkstattkapazität und Produktionsanforderungen anpassen. Dadurch eignet sie sich ideal für eine Vielzahl von Anwendungen im Bereich des großformatigen Metallplattenschneidens. Ausgestattet mit einer Hochleistungs-Faserlaserquelle von 12,000 W bis 60,000 W liefert die Maschine eine hervorragende Strahlqualität.
$ 53,800.00 ~ $ 193,800.00
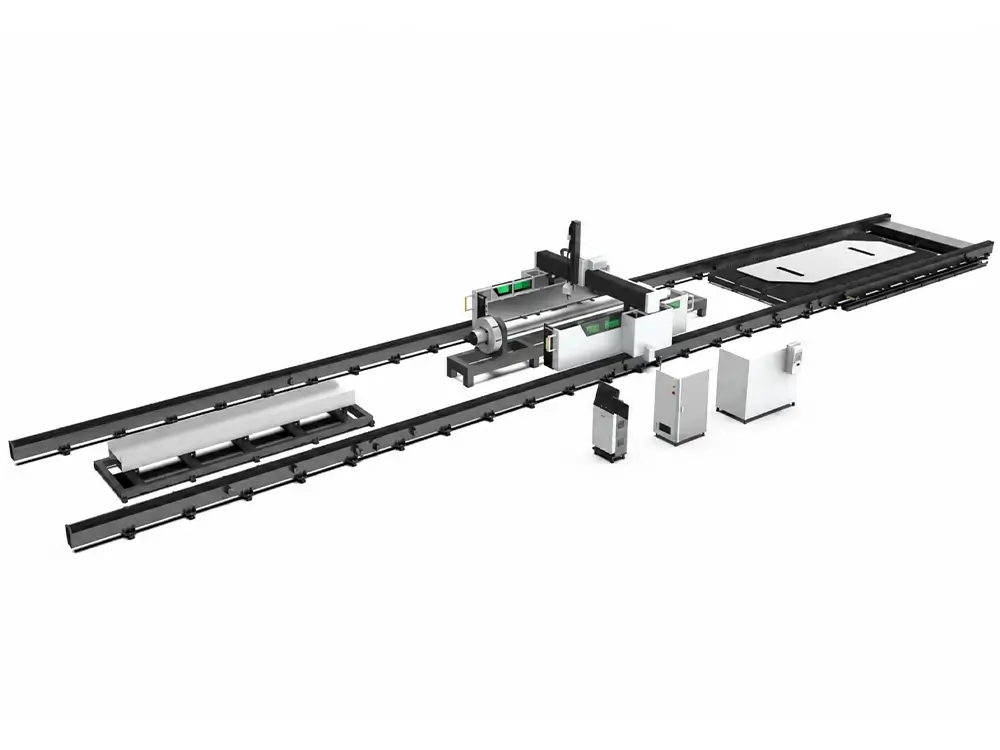
Die GM3200-13 ist eine großformatige, integrierte Faserlaserschneidanlage, die als Komplettlösung für die vielfältigen Bearbeitungsanforderungen der Stahlbauindustrie entwickelt wurde. Dank ihres Schienensystems bietet die Maschine die Flexibilität, mehrere Arbeitsstationen zu installieren, darunter einen Flachtisch für die Blechbearbeitung, ein Spannfutter für Rohre und ein Stützsystem für Profile. Als großformatige, vielseitige und industrietaugliche Metallbearbeitungsanlage zeichnet sie sich durch eine Leistung von über ... aus.
$ 88,500.00 ~ $ 139,500.00
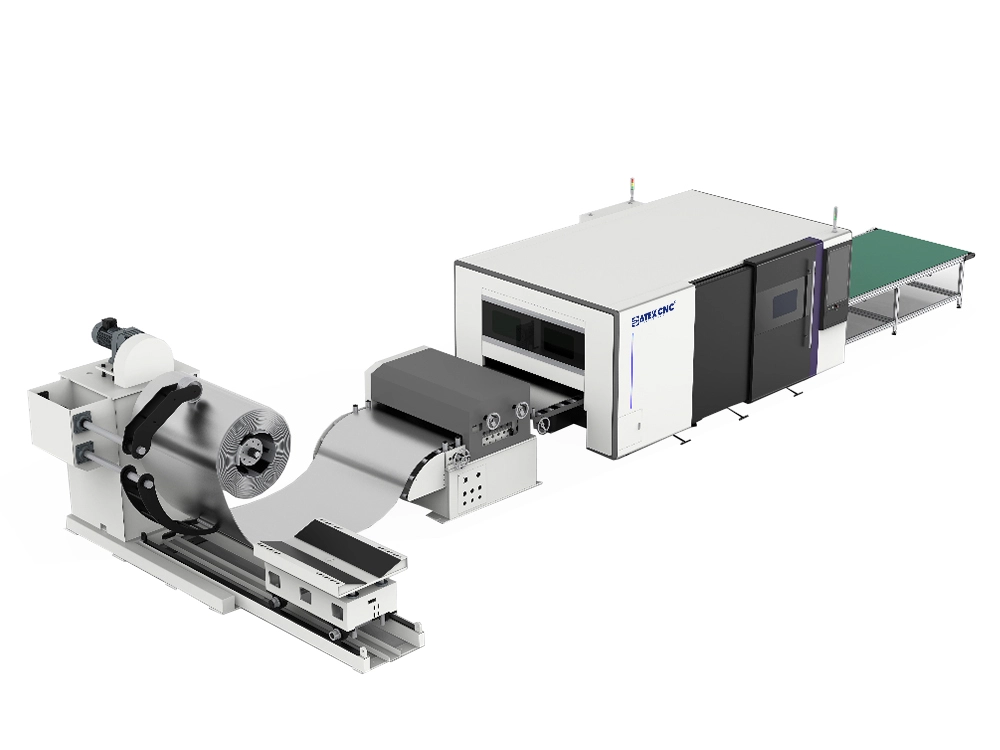
Dies ist eine geschlossene Faserlaserschneidanlage, die speziell für das Schneiden von Metallspulen entwickelt wurde und in der Branche üblicherweise als „Laserschneidanlage“ bezeichnet wird. Die Anlage integriert eine komplette Produktionslinie zur Bearbeitung von Metallspulen, einschließlich eines Abwickelsystems zur Materialzufuhr, eines Richtsystems zum Glätten des Metalls, eines Faserlaserschneidsystems zum Schneiden des Materials nach vordefinierten Mustern und eines Stapelsystems zum Sammeln der fertigen Teile. Sie kann automatisch...
$ 46,800.00 ~ $ 59,800.00